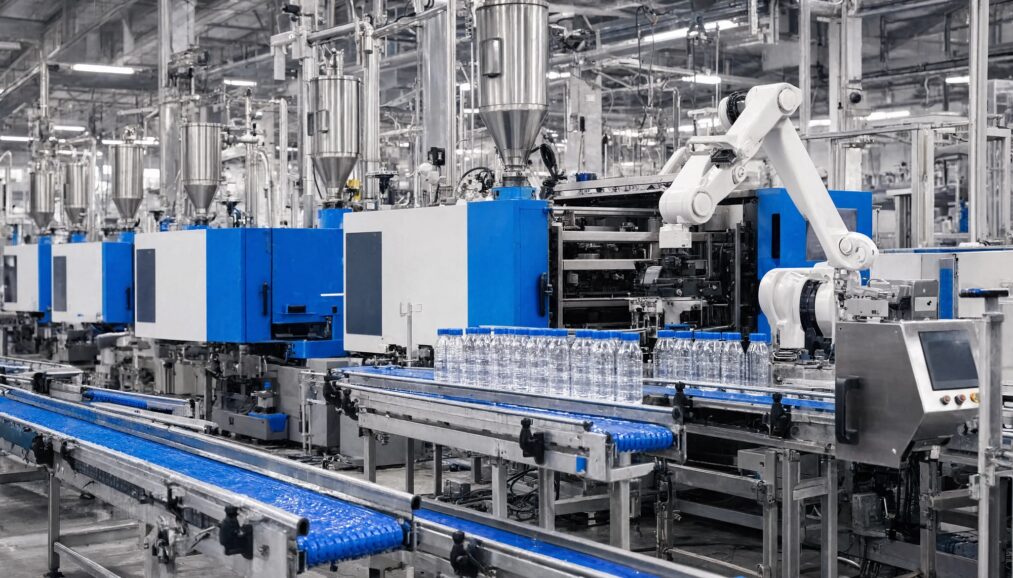
Производство изделий из пластмасс требует согласованной работы основного оборудования и периферии. Разбираем особенности термопластавтоматов и экструзионно-выдувных машин, задачи роботизации, подготовки сырья и параметры, влияющие на стабильность цикла и качество продукции.
Из чего состоит современный участок переработки пластмасс
Пластмассовые изделия выпускают несколькими способами, однако наиболее распространёнными остаются литьё под давлением
и экструзионно-выдувное формование.
Эффективность участка зависит не только от производительности основной машины. На результат влияют качество гранул, точность дозирования, температура материала, охлаждение оснастки, скорость съёма готовой продукции и контроль брака. Поэтому оборудование лучше рассматривать как единую технологическую цепочку, где настройки каждого узла отражаются на длительности цикла и себестоимости изделия.
Термопластавтоматы для литья под давлением
Термопластавтомат расплавляет полимер, впрыскивает его в закрытую пресс-форму и удерживает давление до охлаждения детали. При выборе машины сопоставляют усилие смыкания, объём впрыска, расстояние между колоннами, ход плит, массу отливки и тип используемого полимера.
Для серийного производства важны повторяемость параметров впрыска, стабильность гидравлики или сервопривода, удобство настройки контроллера и возможность подключения периферии. Модели термопластавтоматов для литья пластмасс под массу изделия, габариты формы и
требуемую производительность под давлением. При оценке комплектации стоит заранее определить, понадобится ли автоматический съём деталей, загрузка закладных элементов, дробление литников и возврат вторичного сырья в производственный цикл.
Когда нужна экструзионно-выдувная машина
В выдувном процессе расплав формируется в виде трубчатой заготовки, после чего она зажимается формой и раздувается сжатым воздухом. Метод позволяет получать лёгкую бесшовную тару с заданной толщиной стенок. Производительность зависит от числа ручьёв, объёма изделия, свойств полимера, времени охлаждения и автоматизации последующих операций.
Для выпуска флаконов, технических ёмкостей и упаковки выбирают экструзионно-выдувные машины для производства пластиковых ёмкостей. Важными параметрами будут объём экструзии, диапазон размеров форм, число станций, наличие системы контроля толщины рукава и возможность работы с ПЭНД (HDPE), ПП или многослойными материалами.
Подготовка сырья перед переработкой
Влага в гранулах способна вызвать серебристые полосы, пузыри, хрупкость и нестабильный внешний вид изделий. Особенно чувствительны к осушению гигроскопичные полимеры: ПЭТ, полиамид, АБС, поликарбонат и некоторые марки ТПУ.
Для непрерывной подачи подготовленного полимера используют бункер-сушилки для полимерного сырья. Их объём подбирают по часовому расходу гранул и времени сушки, оставляя запас для бесперебойной работы. При этом температура и длительность обработки должны соответствовать паспорту конкретного материала: перегрев может ухудшить свойства полимера так же, как и недостаточное осушение.
Автоматизация съёма изделий
Роботы и манипуляторы снижают зависимость производственного цикла от ручного труда.
Роботизацию рассчитывают вместе с литьевой ячейкой. Следует проверить высоту помещения, зону хода манипулятора, время открытия формы, расположение транспортёра и доступ к пресс-форме для обслуживания. Если робот работает медленнее термопластавтомата, преимущество автоматизации будет ограничено. Поэтому скорость захвата, грузоподъёмность и траекторию перемещения оценивают по реальному времени цикла.
Критерии выбора производственной конфигурации
- Тип изделия и вид полимера определяют технологию, температуру переработки и требования к сушке.
- Габариты и масса детали задают параметры пресс-формы, объём впрыска и усилие смыкания.
- План выпуска влияет на количество гнёзд, степень автоматизации и необходимость резервного оборудования.
- Качество поверхности и допуски требуют точного контроля температур, давления и охлаждения.
- Свободная площадь определяет компоновку машины, сушилки, холодильного оборудования, дробилки и конвейеров.
Как снизить потери в процессе
Перед запуском серии полезно зафиксировать эталонные настройки: температуры зон цилиндра, давление и скорость впрыска, время выдержки, охлаждение, массу изделия и процент брака. Регулярная проверка этих показателей помогает раньше заметить износ шнека, загрязнение фильтров, отклонения в качестве гранул или нарушение работы терморегулятора.
Рациональная комплектация участка делает производство предсказуемее: основная машина формирует изделие, периферия готовит материал и поддерживает температурный режим, а роботизация обеспечивает стабильную обработку после формования. Такой подход позволяет планировать выпуск, уменьшать количество дефектов и быстрее адаптировать линию под новую продукцию.